


1. Kluczowe wady w obróbce rowków T-granitowych, ograniczające dokładność pozycjonowania uchwytów
Granit charakteryzuje się gęstą teksturą i dużą kruchością, dlatego-obróbka rowków T musi równoważyć precyzję wymiarową i integralność powierzchni. Wiele-szeroko rozpowszechnionych w branży wad bezpośrednio pogarsza wydajność pozycjonowania urządzeń, dzieląc się na trzy główne kategorie:
Po pierwsze, nadmierne odchylenia wymiarowe powodują, że wzorce pozycjonowania są nieważne. Podstawowe parametry wymiarowe szczelin T- obejmują szerokość, głębokość, nachylenie i symetrię. Konwencjonalny sprzęt frezujący bez dedykowanych frezów i kontroli procesu często powoduje tolerancje szerokości przekraczające ± 0,01 mm, nierówną głębokość szczelin i przesunięte odstępy między szczelinami. Oprawy są mocowane za pomocą-śrub teowych wkręconych w szczeliny; niedopasowanie wymiarowe powoduje luźny kontakt pomiędzy mocowaniami i podstawami, co prowadzi do lekkich wahań i przesunięć wzorcowych z pojedynczym błędem pozycjonowania przekraczającym 0,02 mm, co nie spełnia standardów precyzyjnej obróbki i kontroli.
Po drugie, niska chropowatość powierzchni przyspiesza zużycie i luzowanie. Chropowatość ścian bocznych i dolnych szczeliny określa dopasowanie śrub- i podkładek mocujących. Zwykła obróbka zapewnia Ra większy lub równy 3,2 μm z wyraźnymi śladami narzędzi, zadrapaniami i zadziorami. W przypadku długotrwałej pracy szorstkie powierzchnie zwiększają tarcie pomiędzy śrubami i szczelinami, poszerzając szczeliny montażowe, poluzowując mocowania i stale pogarszając powtarzalność pozycjonowania. Ponadto zadziory zarysowują osprzęt i podstawy, uszkadzając płaskie powierzchnie montażowe i zwiększając błędy pozycjonowania.
Po trzecie, wyszczerbione krawędzie szczelin i wewnętrzne pęknięcia osłabiają-długoterminową stabilność. Kruchość granitu, niewłaściwe posuwy, zużyte ostrza lub nadmierna siła skrawania przy standardowym frezowaniu powodują odpryski krawędzi i ukryte mikropęknięcia wewnątrz szczelin. Odpryski niszczą powierzchnie stykowe i powodują nierównomierne naprężenia podczas montażu osprzętu. Ukryte mikropęknięcia rozprzestrzeniają się pod długotrwałym obciążeniem i wahaniami temperatury/wilgotności, odkształcając szczeliny, gwałtownie pogarszając dokładność mocowania, a nawet złomując podstawy tynku, co wiąże się ze znacznymi kosztami produkcji.
Poza tym wielu producentów pomija skuteczną ochronę i kontrolę-po obróbce. Kurz i olej łatwo przylegają do powierzchni szczelin, pogarszając zużycie luzu i skracając żywotność osprzętu i granitowych podstaw, tworząc niewidoczne wąskie gardło ograniczające możliwości precyzyjnej produkcji w branży.
2. Standaryzowane procesy obróbki gwarantujące jakość szczeliny T-
Aby rozwiązać-problemy związane z obróbką rowków T, UNPARALLELED® opracowuje ustandaryzowany-etapowy proces: wybór niestandardowych narzędzi i sprzętu → precyzyjne frezowanie → dokładne wykończenie → ścisła kontrola, zapewniając pełne-kontrolę widma nad wymiarami rowków i jakością powierzchni. Szczegółowe specyfikacje są następujące:
(1) Specjalistyczne przecinarki i sprzęt dostosowany do obróbki granitu
Stosowane są specjalne frezy do rowków T-z powłoką diamentową. Ich twardość i odporność na zużycie odpowiadają granitowi-o wysokiej twardości, minimalizując zużycie narzędzi i eliminując odpryski krawędzi i zadziory podczas cięcia. Ostrza poddawane są specjalistycznemu szlifowaniu w celu uzyskania ostrych, gładkich krawędzi tnących, które redukują siłę skrawania, łagodzą wewnętrzne naprężenia kamienia i zapobiegają ukrytym mikropęknięciom.
Stosuje się-precyzyjne frezarki bramowe CNC z dokładnością pozycjonowania maszyny mniejszą lub równą 0,005 mm i dokładnością powtarzania pozycjonowania mniejszą lub równą 0,003 mm. Wyposażone w-precyzyjne serwosterowanie i systemy chłodzenia, umożliwiają precyzyjną regulację parametrów skrawania w celu zapewnienia spójnej, stabilnej obróbki.
(2) Etapowe precyzyjne frezowanie w celu zapewnienia ścisłej kontroli wymiarów i powierzchni
Trójfazowy proces frezowania-zgrubnego-pół{2}}wykończającego-stopniowo zwiększa precyzję rowka:
Frezowanie zgrubne: niski posuw przy głębokim skrawaniu w celu usunięcia większości naddatku, pozostawiając naddatek na obróbkę wykańczającą 0,1–0,2 mm i unikając uszkodzeń kamienia w wyniku-ciężkiego skrawania w jednym przejściu.
Frezowanie półwykończeniowe: optymalizacja parametrów skrawania w celu udoskonalenia wymiarów szczeliny i usunięcia-zgrubnych śladów narzędzi frezarskich oraz ograniczenia tolerancji szerokości i głębokości w zakresie ±0,015 mm.
Frezowanie wykańczające: bardzo-niski posuw w połączeniu z półprzewodnikowym-chłodzeniem wodą dejonizowaną ogranicza deformację termiczną granitu. Chropowatość powierzchni kontrolowana jest przy Ra mniejszym lub równym 0,8 μm, tolerancji szerokości/głębokości szczeliny w zakresie ± 0,005 mm i błędzie symetrii podziałki szczeliny mniejszym lub równym 0,008 mm, aby w pełni zachować zgodność z rysunkami projektowymi.
(3) Precyzyjne wykończenie i ochrona powierzchni zapewniająca integralność i trwałość gniazda
Po-wykończeniu specjalne materiały ścierne diamentowe polerują ściany boczne, dna i krawędzie szczelin, aby usunąć resztki zadziorów i śladów narzędzi, aby uzyskać gładsze powierzchnie. Krawędzie rowków są fazowane promieniem 0,5–1 mm, aby uniknąć koncentracji naprężeń i odprysków podczas pracy.
Natychmiast po obróbce rowki T- są dokładnie czyszczone z zanieczyszczeń i pyłu, a następnie pokrywane zastrzeżonym uszczelniaczem granitowym w celu wypełnienia porów powierzchniowych. Warstwa ochronna odpycha olej i kurz, zapobiega utlenianiu się kamienia i wydłuża żywotność szczeliny.
3. Pełna-kontrola jakości procesu zapewniająca stabilną precyzję obróbki
UNPARALLELED® wdraża-kompleksową-kontrolę jakości, obejmującą kontrolę surowca i gotowego produktu:
Zarządzanie surowcami: Półfabrykaty granitowe o niskiej-porowatości-wolnej od pęknięć poddawane są obróbce przy stałej temperaturze i wilgotności w celu wyeliminowania naprężeń wewnętrznych, zapewniając jednorodne, stabilne podłoża do obróbki-rowków T. Kontrola płaskości-przed obróbką zapewnia odchylenie podstawy od płaskości mniejsze lub równe 0,002 mm/m, eliminując-błędy obróbki podłoża.
Nadzór-w trakcie procesu: profesjonalni technicy monitorują produkcję w czasie rzeczywistym, dostosowując parametry skrawania i rejestrując zużycie narzędzia, prędkość posuwu i wydajność chłodzenia, aby szybko usuwać anomalie. Każdy etap procesu podlega kontroli wymiarowej i powierzchniowej; wadliwe elementy są blokowane przed dalszymi procedurami.
Kontrola gotowego produktu:-wysokoprecyzyjne komparatory optyczne i testery chropowatości w pełni mierzą szerokość szczeliny, głębokość, podziałkę, symetrię i chropowatość powierzchni, a wszystkie dane testowe są archiwizowane w celu zapewnienia identyfikowalności. Symulowane testy montażu polegają na instalowaniu standardowych uchwytów w szczelinach w celu sprawdzenia powtarzalności pozycjonowania uchwytów. Mniej niż lub równa 0,005 mm w przypadku-najwyższych zastosowań przemysłowych.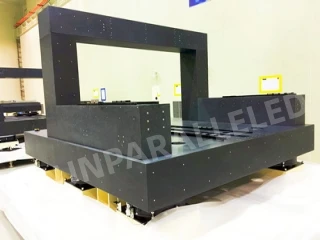
4. Zweryfikowana wydajność praktyczna i wartość procesu
Podstawy granitowe UNPARALLELED® ze znormalizowanymi rowkami T- są szeroko stosowane w przyrządach do mocowania półprzewodników, osprzętach do kontroli komponentów lotniczych i systemach pozycjonowania precyzyjnych obrabiarek. Ponad 3000 zestawów dostarczono do wiodących krajowych producentów półprzewodników, instytutów badawczych przemysłu lotniczego i producentów maszyn precyzyjnych.
Testy przeprowadzone przez klientów w terenie potwierdzają, że oprawy są mocno i bezpiecznie zamontowane. Po 12 kolejnych miesiącach intensywnego użytkowania powtarzalność pozycjonowania utrzymuje się w granicach 0,005 mm bez zauważalnego przesunięcia lub poluzowania. Rowki nie wykazują zużycia, odprysków ani pęknięć, a żywotność jest ponad czterokrotnie większa w porównaniu z konwencjonalnymi metodami obróbki.
Wiodący krajowy producent półprzewodników zgłosił drastycznie zmniejszone odchylenie pozycjonowania urządzeń do kontroli płytek i znacznie ustabilizowało dane testowe po zastosowaniu granitowych podstaw z rowkami UNPARALLELED® T-. Wydajność kontroli płytek wzrosła z 95,2% do 99,7%, zmniejszając koszty przeróbek i złomowania. Ponad 20 producentów przyjęło ten proces, aby ulepszyć produkcję rowków T-, uzyskując niezwykłe rezultaty.
Powtarzalność pozycjonowania uchwytów to podstawowa konkurencyjność-wysokiej klasy produkcji. Jako główny element systemów pozycjonowania, jakość obróbki rowków T-w granicie ma decydujące znaczenie. W branży od dawna panuje błędny sposób myślenia, który nadaje priorytet urządzeniom, zaniedbując podstawową wydajność i ignorując to, jak dokładność szczeliny T- decyduje o stabilności pozycjonowania. Standaryzowane rozwiązanie do obróbki rowków T-UNPARALLELED® koryguje to błędne przekonanie, zwiększając precyzję zarówno rowków, jak i uchwytów dzięki udoskonalonej obróbce i pełnej-kontroli procesu, co stanowi podstawę całego sektora produkcji precyzyjnej.
W przyszłości dział badawczo-rozwojowy UNPARALLELED® będzie w dalszym ciągu optymalizować procesy w szczelinach T- poprzez integrację Internetu Rzeczy i inteligentnej kontroli w celu opracowania inteligentnego systemu regulacji parametrów na potrzeby zautomatyzowanej, udoskonalonej kontroli produkcji. Zostaną opracowane niestandardowe rozwiązania w zakresie obróbki dla scenariuszy szczelin T-o specjalnych-kształtach,-bardzo długich i ciężkich-obciążeniach-, aby poszerzyć zakres zastosowań. Trzymając się zasady jakości „Żaden standard nie jest zbyt rygorystyczny dla precyzyjnej produkcji”, Grupa optymalizuje każdy element, od wyboru surowców i obróbki po kontrolę, stale podnosząc standardy produkcji precyzyjnych komponentów granitowych. Dostarczamy najwyższej jakości produkty i usługi dla wysokiej klasy-światowej branży produkcyjnej i napędzamy całą branżę w kierunku wyższej precyzji i jakości.

Jakość obróbki granitowych rowków T-: Precyzja szczeliny bezpośrednio określa długoterminową-powtarzalność pozycjonowania osprzętu narzędziowego
Jul 21, 2026
Zostaw wiadomość